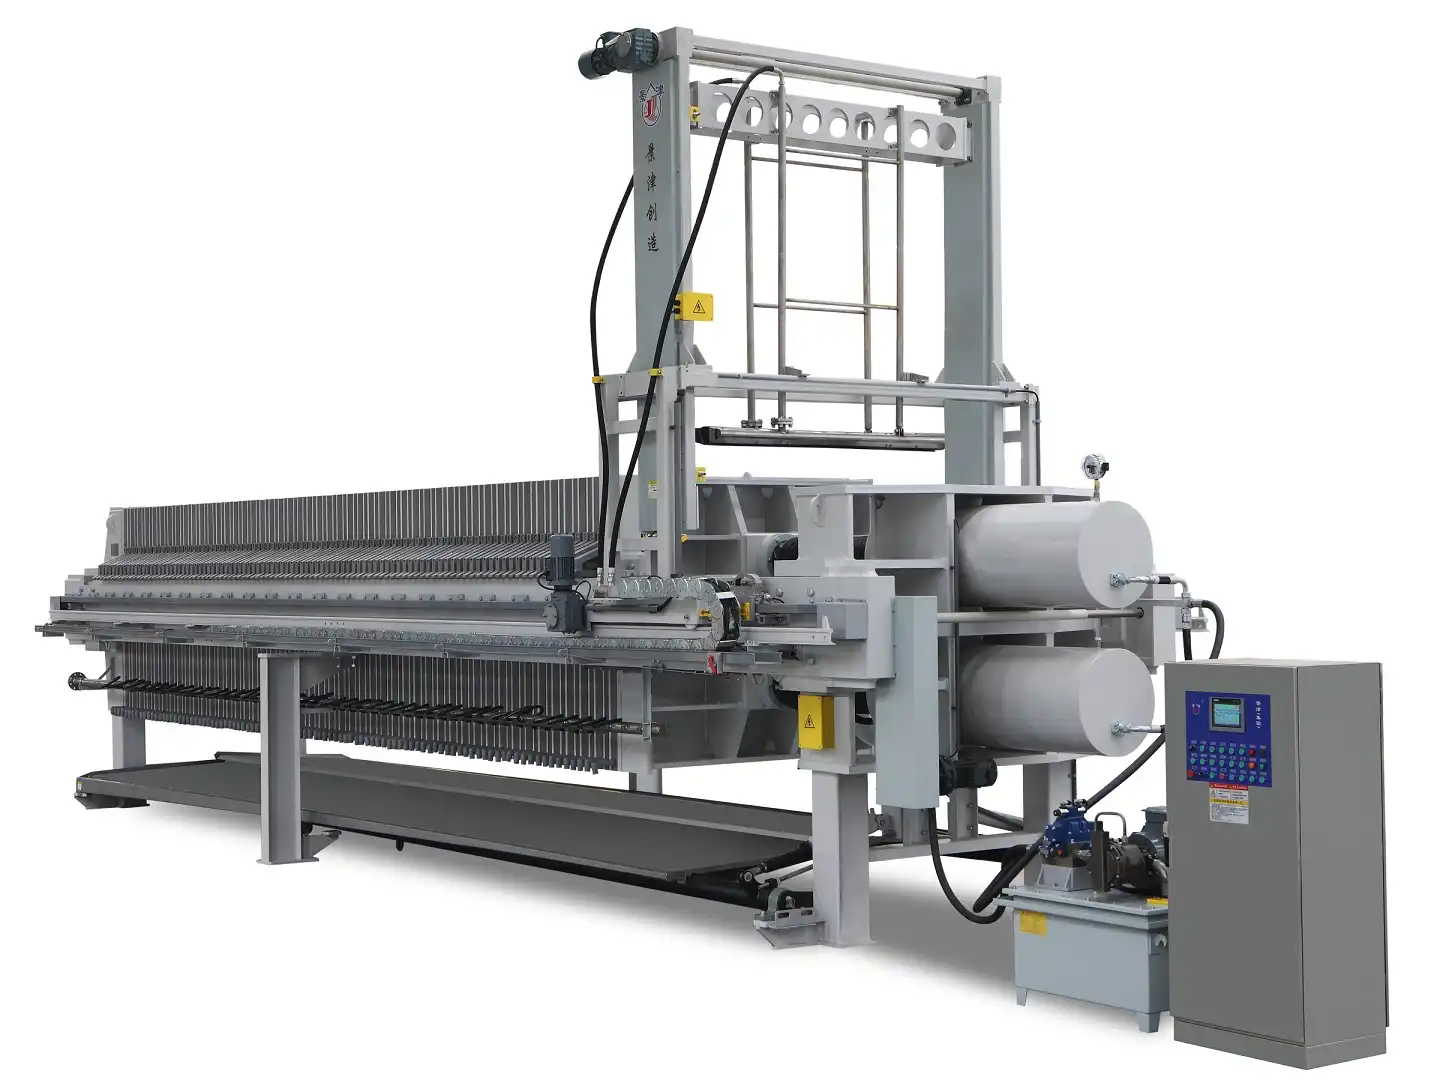
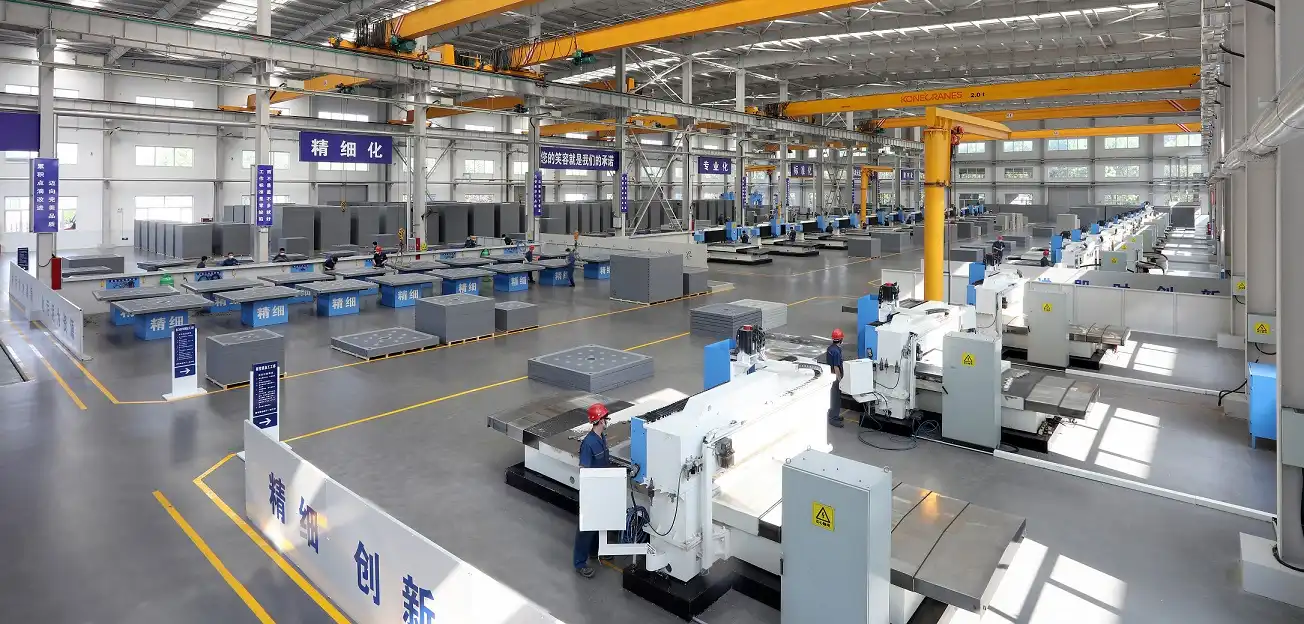
Wann een d'Mëttel fir eng Placken- a Frame-Filterpress zouweist , soll de Budget d'Gesamtkäschte vum Besëtz berécksiichtegen, net nëmmen d'Startkäschte vum Bargeld. Ausrüstung, déi 15 bis 20 Prozent méi wéi de Maartpräis kascht, huet dacks e bessere Liewenszykluswäert, well d'Placke méi laang halen, manner Energie verbrauchen a manner Ënnerhalt brauchen. Verhandelt Bezuelkonditioune baséieren op der Leeschtung a maacht d'Finallbezuelungen net fräi, bis bestëmmt Ziler fir d'Produktioun an d'Kuchreinheet beim Start erreecht sinn. Setzt kloer Präisser fir Filtertücher, Dichtungsdichtungen an hydraulesch Deeler als Extradeeler fest, fir datt Dir an Zukunft keng onangenehm Schocken kritt. D'Garantie soll tëscht 18 a 24 Méint daueren an souwuel Produktiounsfehler wéi och d'Applikatiounsleistung ofdecken.
Placken- a Framefilterpress: Wéi een Designberechnungen fir eng erhéicht Produktivitéit optimiséiert
Placken- a Framefilterpress: Wéi een Designberechnungen fir eng erhéicht Produktivitéit optimiséiert
Introduktioun
- Introduktioun
- D'Grondlage vun der Placken- a Framefilterpress verstoen
- Schlëssel Erausfuerderungen an Optimiséierungsziler bei Designberechnungen
- Strategien fir d'Optimiséierung vun Designberechnungen fir eng erhéicht Produktivitéit
- Fall Studien an Industrie Beispiller
- De richtege Liwwerant fir Placken- a Framefilterpressen auswielen
- Conclusioun
- FAQ
- Schafft mat Jingjin zesummen fir optiméiert Filtratiounsléisungen
- Referenze
Fir dat Bescht aus enger Placke- a Frame-Filterpress erauszehuelen , musst Dir präzis Designberechnungen maachen, déi d'Eegeschafte vum Kuch, den Aarbechtsdrock, d'Filterfläch an d'Zykluszäit berücksichtegen. Dës Schätzunge beaflossen direkt den Duerchgank, den Energieverbrauch an d'Dauer vun de Reparaturen. Mat de richtege Miessunge erreecht Äert System dat gewënschten Niveau vun der Kuchdréchenheet mat sou wéineg Ausfallzäit wéi méiglech. D'Betreiber kënnen dat Bescht aus der Feststoff-Flëssegkeetstrennung eraushuelen, andeems se verstoen, wéi d'Plackebreet, d'Schlammviskositéit an d'hydraulesch Haltkraaft sech géigesäiteg beaflossen. Wann d'Designfaktoren mat de reale Prozessbedingungen iwwereneestëmmen, si Produktivitéitsgewënn vun 20 bis 35 Prozent méiglech. Dëst mécht d'Filtratioun vun engem Engpass an e kompetitive Virdeel fir Fabriken, déi grouss Schlammuwendungen handhaben.
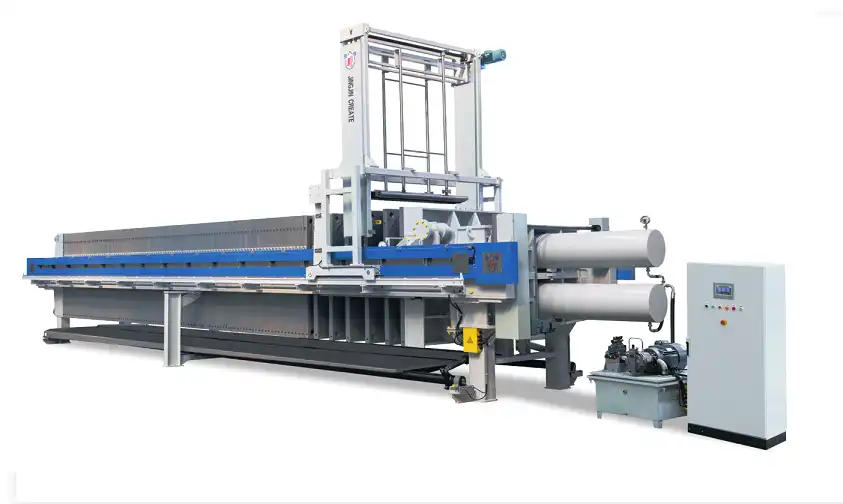
Introduktioun
D'Trennung vu Feststoffer vu Flëssegkeeten an der Industrie ass nach ëmmer eng vun de wichtegsten an schwieregsten Aufgaben an der Bau-, Biergbau-, Ofwaasserbehandlungs- a chemescher Produktiounsindustrie. Eng Placken- a Frame-Filterpress ass ganz gutt fir Waasser ze entfernen, awer nëmmen wann d'Zuelen, déi benotzt gi fir se ze maachen, genee mat deem iwwereneestëmmen, wat an der realer Welt gebraucht gëtt. Vill Site haten Problemer mat engem niddregen Duerchgank, ze vill Ënnerhalt a Konformitéitsproblemer. Et ass net well d'Technologie net gutt genuch ass; de Problem ass, datt déi initial Designfaktoren d'Prozessvariablen aus der realer Welt net berücksichtegt hunn.
Dësen Artikel ass fir Beschaffungsmanager, Prozessingenieuren a Verantwortleche fir d'Betribsféierung vun Anlagen, déi d'Leeschtung vun der Filtratioun verbessere mussen, awer net wëssen, wéi se dat maache sollen. D'Optimiséierung vun Designschätzungen ass net nëmmen eng technesch Übung; et ass och eng Geschäftsufuerderung, déi d'Käschte fir d'Entsuergung vu Schlamm ëm bis zu 40% reduzéiert, d'Liewensdauer vun Ausrüstung méi laang mécht a garantéiert, datt d'Reglementer agehale ginn. Egal ob Dir nei Tools kaaft oder Verbesserungen u Systemer maacht, déi scho installéiert sinn, d'Informatioun an dësem Artikel hëlleft Iech intelligent Entscheedungen ze treffen, déi Iech e kloere Rendement op Är Investitioun ginn.
D'Grondlage vun der Placken- a Framefilterpress verstoen
Core Betribssystemer Prinzipien
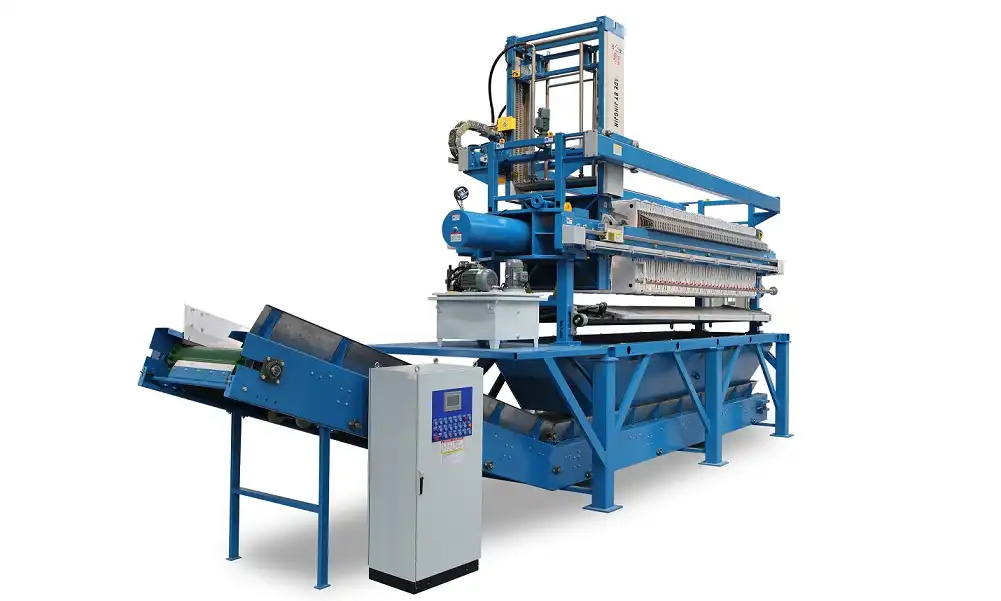
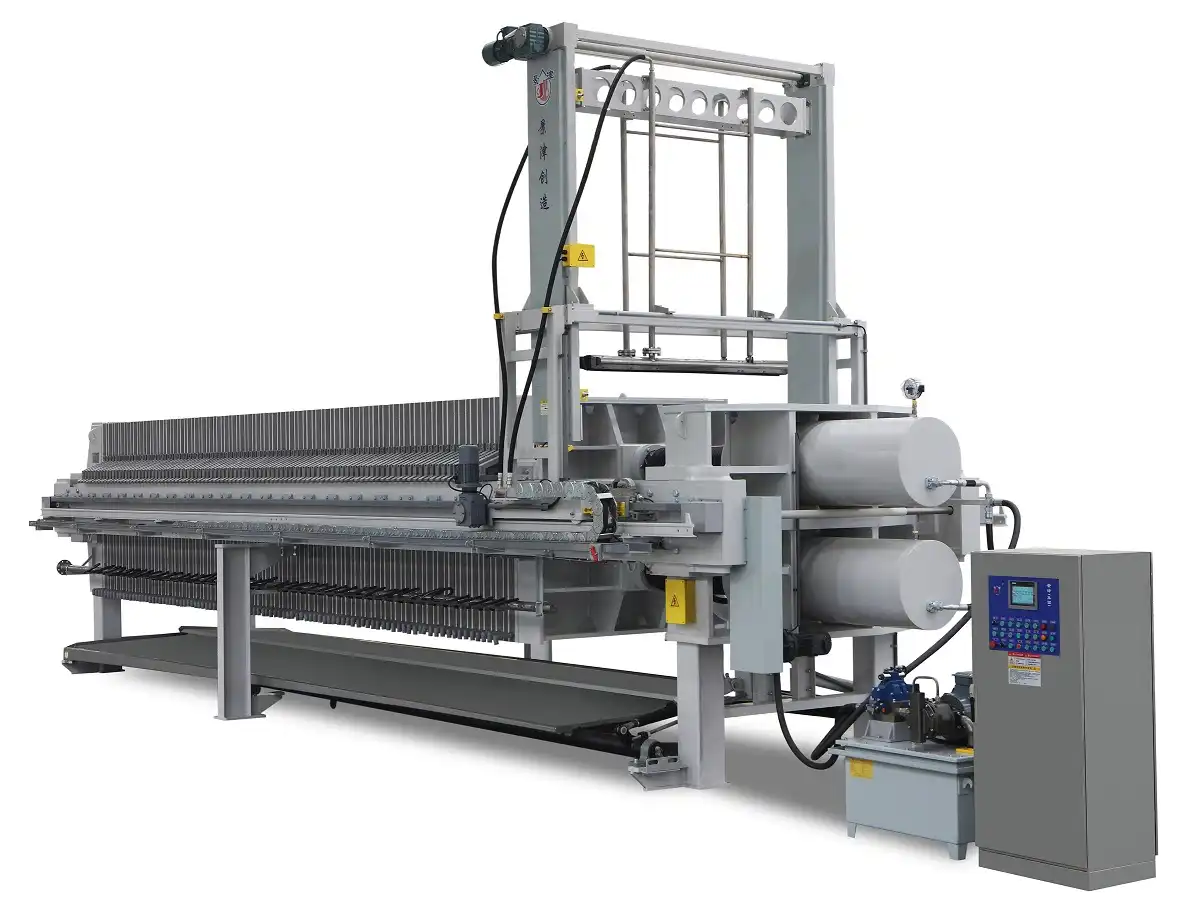
Den Design vun der Placken- a Frame-Filterpress weist e Drockfiltersystem, dat a Chargen funktionéiert. All Filterkammer besteet aus ofwiesselnde massive Placken an huel Rahmen. Wann eng Zufuhrpompel Schlamm ënner kontrolléiertem Drock (normalerweis 100 bis 225 psi) injizéiert, sammelen sech Feststoffer an de Rahmen, a kloert Waasser fléisst duerch Drainage-Réier aus der Maschinn. Dëst System funktionéiert ënner Drock a léist Problemer, déi Zentrifugalseparatoren net kënnen, besonnesch wann een mat Partikelen schafft, déi méi kleng wéi 10 Mikrometer sinn oder de Fiichtegkeetsgehalt vum Kuch ënner 35% bréngt.
Material Auswiel an Haltbarkeet
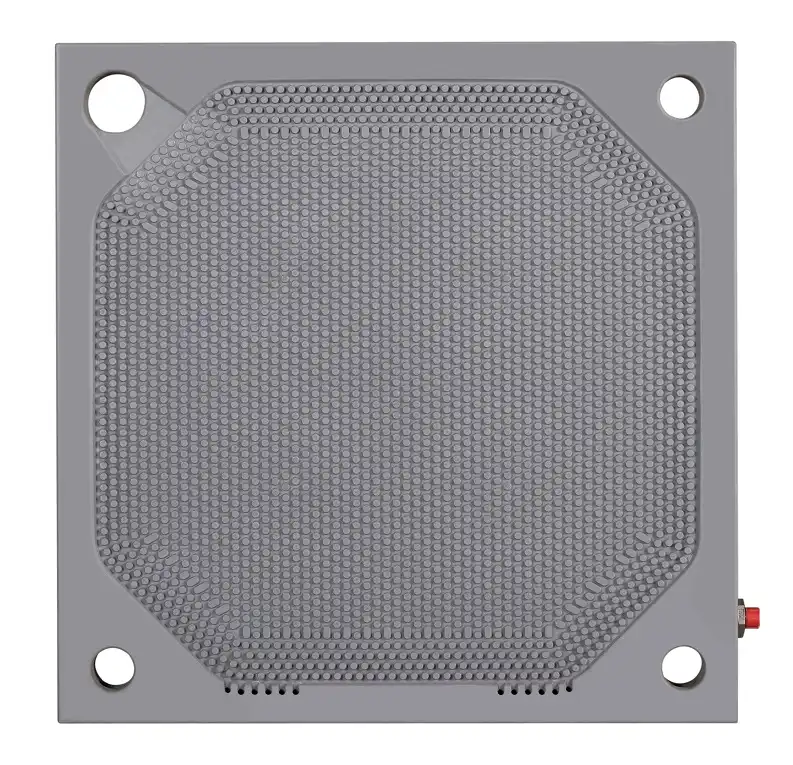
Amplaz vun traditionellem Goss gi modern Filterplacke aus Héichdrock-Sprëtzguss-Polypropylen (PP) hiergestallt, dat bei pH-Wäerter vun 1 bis 14 net roscht. Dës Materialwahl verlängert d'Liewensdauer vun dräi bis fënnef Joer a haarde chemesche Konditiounen, wou Metallplacke séier rosten. Bis zu 100 °C kann glasfaserverstäerkt Polypropylen (RPP) héich Temperaturen aushalen a seng Form behalen, während normal Polypropylen mëll gëtt. Dat méi niddregt Gewiicht - ongeféier 75 % méi liicht wéi Stahl-Equivalenter - reduzéiert de Besoin fir hydraulesch Kraaft a mécht automatesch Plackewiesselsystemer méi einfach ze benotzen.
Virdeeler géintiwwer alternativen Technologien
Den Standard- Design mat enger Placke- a Frame-Filterpress funktionéiert besser mat ultrafeine Filtermedien wéi Filterpabeier wéi agebaute Kammer- oder Membranpressen. Modern agebaute Konstruktiounen kombinéieren Placken a Frames an enger eenzeger Eenheet, fir d'Zykluszäiten ze beschleunegen. Déi modular Placke- a Frame-Method funktionéiert awer am beschten, wann d'Prozessvariabilitéit e reegelméissege Medienwiessel erfuerdert. D'Technologie erméiglecht et, datt d'Filtratkloerheet ënner 50 NTU an d'Kuchtrocknung iwwer 65% Feststoffgehalt läit. Dëst sinn Normen, déi d'Käschte fir den Transport an d'Entsuergung vum Industrieschlamm direkt senken.
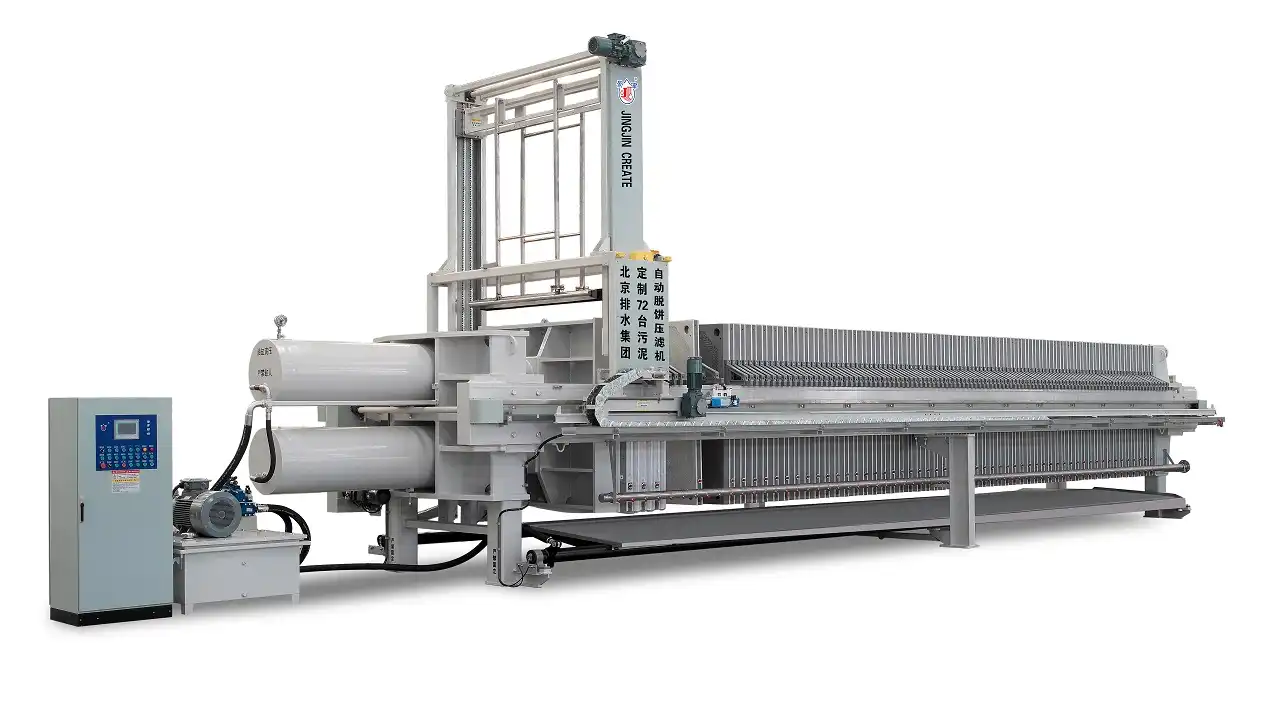
Schlëssel Erausfuerderungen an Optimiséierungsziler bei Designberechnungen
Gemeinsam Design-Falschléi
D'Ënnerschätzung vun der Filterfläch ass nach ëmmer dee meescht verbreeten Feeler, deen geschitt wann d'Leit ze vill positiv Viraussetzungen iwwer d'Eegeschafte vum Schlamm maachen. Wann déi tatsächlech Feststoffkonzentratioun oder d'Partikelgréisstverdeelung net déiselwecht ass wéi geplangt, ginn d'Zykluszäiten vill méi laang an d'Leeschtung fällt ëm 30 bis 50 Prozent. Wann een Temperaturännerungen ignoréiert, béien normal PP-Placken, wouduerch Dichtungen fréi ausfalen a Spraydousen tëscht de Kammeren lecken. D'Leit maachen dacks de Feeler, déi hydraulesch Spannkraaft ze wielen, ouni un den héchsten Aarbechtsdrock ze denken. Dëst schwächt d'Dichtung a léisst Feststoffer an de Filterzonen kommen.
Kritesch Leeschtungsmetriken
Wann d'Akaafsteams entscheeden, ob en Design gutt genuch ass, sollten se sech op véier Haaptzeechen konzentréieren. D'Zykluszäit ëmfaasst d'Etappen Fëllung, Pressen, Entwässerung a Kuchfräisetzung. Ofhängeg vun der Feststoffkonzentratioun beendegen optiméiert Systemer d'Zyklen an 90 bis 180 Minutten. Fir ze verhënneren, datt Saachen hänke bleiwen, mussen d'Produktiounsraten uewen der Duerchlaafkapazitéit entspriechen, déi a Kubikmeter pro Stonn gemooss gëtt. D'Käschte fir d'Entfernung hänken direkt domat zesummen, wéi dréchen de Kuch ass - eng Reduktioun vum Fiichtegkeetsgehalt ëm 5% kann d'Versandkäschten ëm 15-20% reduzéieren. D'Energieeffizienz, déi a Kilowattstonnen pro gefilterte Kubikmeter gemooss gëtt, weist, wéi een d'Lafkäschte senke kann, andeems een den Drock geréiert a sécher stellt, datt d'Pompelen besser funktionéieren.
Impakt op d'operationell Zouverlässegkeet
Placken, vun deenen net geduecht ass, datt se sou laang halen, wéi se sollten, brauchen ongeplangte Reparaturen, wat d'Produktiounspläng duercherenee bréngt an d'Gewënn reduzéiert. Wann d'Verdeelungsleitungen verstoppt ginn, bilden sech d'Kuchen net gläichméisseg. Dëst erstellt en ongläichen Drock, deen d'Placken béit a Filtertücher zerräisst, ier se sollten. Dës Problemer féieren zu méi héije Käschte fir Verbrauchsgidder a manner Systemuptime. Dës Problemer kënne vermeit ginn, andeems präzis Designschätzunge benotzt ginn, déi sécher Niveauen vun Abriebsbeständegkeet, chemescher Kompatibilitéit an thermesche Zyklen enthalen, déi op de spezifesche Konditiounen um Site baséieren, amplaz vun allgemenge Labordaten.
Strategien fir d'Optimiséierung vun Designberechnungen fir eng erhéicht Produktivitéit
Strukturanalyse a Materialauswiel
Déi richteg Wiel vun der Plackendicke fënnt e Gläichgewiicht tëscht mechanescher Stäerkt a Filtereffizienz. Och wann déck Placken (50–60 mm) méi héije Schliessdrock verkraften an net bei héijen Temperaturen verformen, limitéiere se och d'Zuel vun de Kammeren, déi an enger bestëmmter Framelängt passen, wat d'Gesamtfilterfläch reduzéiert. Fir sécherzestellen, datt d'Placken an engem Beräich vun ±0.5 mm flaach bleiwen, mussen d'Ingenieuren eng Finite-Element-Analyse benotzen, fir erauszefannen, wéi vill se sech ënner der héchster hydraulescher Belaaschtung béien. Dir kënnt Materialien wielen, déi méi wéi nëmme rostbeständeg sinn. Zum Beispill brauche abrasiv Schläim mat Kieselerde oder Mineralkonzentraten verschleißbeständeg Beschichtungen op den Drainageflächen, fir ze verhënneren, datt d'Kanäl verstoppt ginn, wat mat der Zäit d'Permeabilitéit reduzéiert.
Dimensiounsoptimiséierung fir maximalen Duerchlaf
Wann Dir de Filterberäich berechent, sollt Dir tatsächlech Materialbelaaschtungsraten amplaz vun theoreteschen benotzen. Et ass Standard an der Branche, e Sécherheetsfaktor vun 1.5 zu Labortester vun der Filterbarkeet bäizefügen, fir Ännerungen an der Viskositéit an der Temperatur ze berücksichtegen. De Kammervolumen muss grouss genuch sinn, fir déi erwaart Kuchdéckt unzepassen, awer ëmmer nach genuch Plaz fir datt dat Ganzt sech fëllt. Kammeren, déi net voll genuch sinn, hannerloossen Lücken, déi d'Dehydratioun manner gläichméisseg maachen. Déi bescht Plackenzuel entsprécht enger Mëschung tëscht de Käschte vun der Kapitalinvestitioun an der Fräiheet vum Betrib. Modular Designen, déi et erlaben, 20-30% méi Placken bäizefügen, fir d'Kapazitéit ze erhéijen, bidden käschteeffektiv Méiglechkeeten fir ze wuessen, wann d'Produktioun eropgeet.
Hydraulesch System Considératiounen
Souwuel d'Produktivitéit wéi och den Energieverbrauch gi vum Betribsdrock direkt beaflosst. Méi héich Drock beschleunegt den Oflafprozess, awer si maachen d'Membranen och méi séier ofgenotzt a brauchen méi hydraulesch Leeschtung. Pilottester sollten duerchgefouert ginn, fir de Punkt ze fannen, wou d'Erhéijung vum Drock ëmmer manner en Effekt op d'Dréche vum Kuch huet. Automatesch Opschlagprofiler an Drockkontrollsystemer verhënneren, datt den Duch an den éischte Phasen vun der Kuchbildung beschiedegt gëtt an hëllefen, datt en an de leschte Phasen vum Dréchnen sou vill wéi méiglech zesummeklebt. Wann hydraulesch Kolben déi richteg Gréisst hunn, halen se d'Spannkraaft iwwer de ganze Plackepack d'selwecht. Dëst verhënnert Kantleckage, wat d'Qualitéit vum Filtrat reduzéiert an d'Botzen méi schwéier mécht.
Filtratiounsmedien an Uewerflächentechnik
Wann Dir de richtege Filtertuch auswielt, sollt Dir als éischt d'Hiersteller vu Placken- a Frame-Filterpressen konsultéieren , fir ofzeweeën, wéi gutt en d'Partikelen am Verglach zu senger Duerchgank an erausloossen léisst. Monofilament-Polypropylen-Stoffer si super fir plakeg Schlamm vu Kuchen ze entfernen, während Multifilament-Polyester-Stoffer besser fir kleng chemesch Uwendungen geegent sinn. D'Form vun der Uewerfläch vun der Placke huet e groussen Afloss op d'Botzen. CNC-gefräste Drainageleitungen mat enger Déift vun 3-5 mm halen den Duerchfluss konstant, och wann sech kleng Schuppen bilden. E puer méi fortgeschratt Modeller hunn texturéiert Uewerflächen, déi et fir Kuchen méi einfach maachen, während automateschen Entladungsprozesser erofzefalen, ouni Hëllef vun enger Persoun oder Héichdrockreinigung.
D'Aféierung vun Automatiséierung ass dee effektivste Wee fir aktuell Systemer besser funktionéieren ze loossen. Programméierbar Logikcontroller (PLC) reguléieren d'Fudderpompelen, hydraulesch Systemer a Plackewiesselgeräter, sou datt Feeler, déi vu Mënsche gemaach ginn, net geschéien an d'Zykluszäiten méi stabil sinn. D'Iwwerwaachung vun der Viskositéit an der Duerchflussquote vum Filtrat a Echtzäit erlaabt et adaptiv Kontrollalgorithmen, den Drock an d'Zykluszäit op Basis vun den Eegeschafte vum Schlamm z'änneren. Andeems se Feststoffer ewechhuelen, ier se de Stoff flecken, kënnen automatiséiert Wäschsystemer d'Medien bis zu sechs Méint méi laang halen. Am Verglach mat mënschlechen Operatiounen erhéijen dës Technologien normalerweis d'Produktivitéit ëm 15 bis 25 Prozent, während se d'Aarbechtsquantitéit ëm zwee Drëttel reduzéieren.
Fall Studien an Industrie Beispiller
Erfollegräich Klärung vun der kommunaler Ofwaasserbehandlung
Eng regional Ofwaasserverwaltung, déi all Dag 12 Millioune Gallonen Ofwaasser behandelt, hat Problemer mat Schlamm mat engem duerchschnëttleche Fiichtegkeetsgehalt vun 78%, wat zu héije Käschte fir Transport- a Deponiekäschte gefouert huet. Mir hunn festgestallt, datt hiert aktuellt System nëmmen op 60% vu senger beschter Filterfläch funktionéiert huet, nodeems mir hir Designzuelen nach eng Kéier iwwerpréift hunn. En Upgrade op e 20% méi grousst Plackepack an den Ëmbau mat héicheffiziente PP-Placken mat besseren Drainage-Designen huet d'Fiichtegkeet op 68% reduzéiert an d'Duerchlafquote ëm 28% erhéicht. D'Erspuernisser bei den Deponiekäschte louch all Joer bei méi wéi 340,000 $, an d'Suen goufen an 18 Méint zréckbezuelt. D'Anlag krut och méi Zäit fir sech un d'Biofestigkeitsregelen ze halen, déi ëmmer méi streng ginn.
Effizienzgewënn an der chemescher Produktioun
Laang Filtratiounszyklen vu méi wéi véier Stonne hunn et fir e personaliséierte Pigmentproduzent schwéier gemaach, genuch Pigmenter ze produzéieren. Dëst huet d'Zuel vun de Chargen, déi se produzéiere konnten, an hir Méiglechkeet, Sue ze verdéngen, limitéiert. Analysen hunn gewisen, datt déi normal PP-Placken, déi mat hiren originelle Tools geliwwert goufen, net der Aarbechtstemperatur vun 95°C gerecht goufen, wat dozou gefouert huet, datt d'Placken deforméiert sinn an d'Kuchdicke ongläichméisseg war. D'Benotzung vu glasfaserverstäerkte RPP-Placken mat engem speziellen Dichtungsdesign huet d'Struktur méi stabil gemaach. Déi automatiséiert Drocksteigerung huet gläichzäiteg och d'Stoffblannheet reduzéiert. Dës Ännerungen hunn d'Zykluszäit op 135 Minutten verkierzt, wat et erlaabt huet, all Schicht eng zousätzlech Charge ze produzéieren an zousätzlech 280,000 Dollar pro Joer abruecht huet.
Fir dës Resultater z'erreechen, mussen d'Akaafsteams, Prozessexperten a Verkeefer vun Ausrüstung zesummeschaffen. E puer Saachen, déi all erfollegräich Projeten gemeinsam hunn: eng komplett Beschreiwung vum Schlamm, déi Tester fir d'Partikelgréisstverdeelung an d'Kompressibilitéit enthält; Dokumentatioun vu realistesche Betribsbedingungen, déi Temperaturberäicher a pH-Ännerungen enthält; an d'Bereetschaft, Sue fir eng Validatioun a Pilotprojet auszeginn, ier se komplett agesat gëtt. Laangfristeg si Fournisseuren, déi eng komplett Ënnerstëtzung beim Systemdesign ubidden, dorënner Flowmodelléierung an Optimiséierung vun Ersatzdeelerbestand, méi wäertvoll wéi bëlleg Fournisseuren, déi keng Applikatiounskenntnisser hunn.
De richtege Liwwerant fir Placken- a Framefilterpressen auswielen
Evaluatiounskriterien fir B2B-Beschaffung
Zertifizéierungen beweisen de Standard vun der Produktioun an déi technesch Fäegkeeten vun der Firma. D'ISO 9001 Zertifizéierung garantéiert, datt d'Produktiounsmethoden ëmmer déiselwecht sinn, an Industriespezifesch Genehmegungen, wéi NSF/ANSI 61 fir Drénkwaasserbenotzungen, suergen dofir, datt d'Materialien sécher sinn. Personaliséierungsoptioune ënnerscheede gutt Verkeefer vun exzellente Partner. D'Méiglechkeet, Plackegréissten, Drainagemuster an hydraulesch Spezifikatioune z'änneren, erlaabt Iech déi exakt Upassung fir Äre Prozess ze kréien. Liwwerzäiten beaflossen d'Projetpläng. D'Liwwerzäite kënne vu 16 bis 20 Wochen op 8 bis 10 Wochen verkierzt ginn, wa Verkeefer vill Produkt behalen an et an den USA lageren.
Den After-Sales-Support ëmfaasst technesch Hëllef, Ersatzdeelverfügbarkeet a Leeschtungsgarantien.
Technesch Hëllef, d'Disponibilitéit vun Ersatzdeeler a Leeschtungsgarantien sinn all Deeler vum After-Sales-Support. Zouverlässeg Ubidder bidden Garantien fir d'Filterleistung, déi den néidegen Niveau vum Dréchekuch an den Duerchgank ënner bestëmmte Betribsbedingungen festleeën. Wann Elementer ersat musse ginn, kënne laang Ausfallzäiten mat ëmfangräiche Ersatzdeelpläng vermeit ginn, déi bannent 24 bis 48 Stonnen verschéckt ginn. Trainingsservicer, déi sécher stellen, datt Äert Operatiounsteam weess, wéi reegelméisseg Reparaturen duerchgefouert ginn, hëllefen Iech, dat Bescht aus Ären Tools an Ärem Geld erauszehuelen.
Best Practices fir d'Beschaffung
Conclusioun
Wann Dir d'Designformelen fir Äert Placken- a Frame-Filterpressesystem verbessert, geet et vun enger deierer, awer néideger Ausgab zu engem strategeschen Instrument, deen d'Käschte reduzéiert, d'Konformitéit erhéicht a méi flexibel Operatiounen mécht. Wann se konsequent benotzt ginn, féieren déi beschriwwe Strategien - präzis Materialwiel, Dimensiounsoptimiséierung, Verbesserung vum hydraulesche System an Automatiséierungsintegratioun - zu gemoossenen Erhéijunge vun der Leeschtung. Fir erfollegräich ze sinn, musst Dir iwwer allgemeng Ufuerderungen erausgoen a Léisunge sichen, déi speziell fir Äre Prozess entwéckelt sinn. Wann Dir mat erfuerene Fournisseuren zesummeschafft, déi Expertenënnerstëtzung, bewährte Technologien a komplette Liewenszyklus-Servicer ubidden, kënnt Dir sécher sinn, datt Är Investitioun hiert vollt Potenzial erreecht, wärend d'technesch a geschäftlech Risiken am haitegen haarden industriellen Ëmfeld miniméiert ginn.
FAQ
Q1: Wéi dacks solle Filterplacken ersat ginn?
PP-Filterplacke halen normalerweis tëscht fënnef a siwe Joer ënner normale Konditiounen, wa se gutt versuergt ginn, awer dat hänkt dovun of, wéi se benotzt ginn. Chemikalien, déi haart sinn, rauh Schläim a Temperaturännerungen beschleunegen de Verschleiss. Wann Dir d'Placke reegelméisseg op Rëss, Uewerflächenverschleiss a Schied un der Bindungsfläch iwwerpréift, kënnt Dir déi fannen, déi musse ersat ginn, ier se futti ginn. Wann Dir 10-15% vun den iwwerschëssege Placke bei der Hand hutt, verhënnert Dir, datt d'Produktioun gestoppt gëtt, wann eng oder méi Placke musse ersat ginn.
Q2: Wéi eng Faktoren bestëmmen d'Zäit vum Filtratiounszyklus?
D'Längt vun engem Zyklus gëtt vu fënnef Haaptfaktoren beaflosst: de Prozentsaz vun de Feststoffer am Schlamm, d'Kompressiounsfäegkeet vun de Partikelen, den Aarbechtsdrock, d'Filtratiounsfläch an déi gewënscht Kuchdéckt. D'Presszäit ass méi laang wann et méi Klumpe gëtt (8–12% vs. 3–5%). Am Verglach mat haarde Mineralschlamm brauche kompressibel Schlamm wéi biologesch Ofwaasserfeststoffer méi niddreg Drock a méi laang Trocknungsphasen. Realistesch Ausgabepläng ginn duerch d'Optimiséierung vun dëse Faktoren duerch Pilottester festgeluecht.
Q3: Kënne Placken- a Framefilterpressen personaliséiert Uwendungen handhaben?
Den modulare Placken- a Frame-Filterpress-Design mécht et einfach, vill Ännerungen ze maachen, wéi zum Beispill d'Benotzung vu verschiddene Plackematerialien, Drainagemuster, Kammerniveauen a Filtermedien, déi fir dësen Zweck gemaach sinn. Fir pharmazeutesch Uwendungen mussen d'Designen propper sinn a CIP handhaben, während Minièren schwéier Gebaier an elektresch Systemer brauchen, déi net explodéiere kënnen. Vertrauenswierdeg Hiersteller schaffen mat Clienten zesummen, fir Léisungen ze kreéieren, déi den Leeschtungs- a Reguléierungsbedürfnisser vun hirem Betrib entspriechen.
Schafft mat Jingjin zesummen fir optiméiert Filtratiounsléisungen
Fir eng optimal Entwässerungsleistung z'erreechen, brauch een méi wéi nëmmen Ausrüstung – et brauch een e Partner mat déiwer Applikatiounsexpertise a bewährter Technologie. Zënter 1988 hëlleft Jingjin Equipment Inc. Clienten an 123 Länner. Si hunn iwwer 136 Patenter a kënne vill Produkter hierstellen, sou datt si Placken- a Frame-Filterpressesystemer hierstelle kënnen , déi speziell op Är Bedierfnesser konzipéiert sinn. Ier den Design a Produktioun gesat gëtt, mécht eis technesch Equipe eng komplett Schlammanalyse an Tester, fir sécherzestellen, datt d'Zuelen korrekt sinn. Dëst garantéiert, datt Äert System vun Ufank un d'Duerchgangs- an d'Kuchdréchentheetsziler erfëllt.
Wann Dir Materialien braucht, déi net rosten, wa se haart Chemikalien ausgesat sinn, Materialien, déi héijen Temperaturen fir industriell Prozesser aushalen, oder komplett Turnkey-Léisungen mat Automatiséierung a Kontrollen, huet Jingjin dat komplett Produktökosystem an dat globalt Servicenetz, dat d'Akaafsmanager schätzen. Schéckt eis Applikatiounsingenieursteam eng E-Mail op [email protected] fir iwwer Är Filterbedürfnisser ze schwätzen an e komplette Leeschtungsoffert vun engem bekannte Placken- a Frame-Filterpressenhersteller ze kréien.
Referenze
1. Svarovsky, L. (2000). Feststoff-Flëssegkeetstrennung, 4. Oplo. Butterworth-Heinemann.
2. Rushton, A., Ward, AS, an Holdich, RG (1996). Feststoff-Flëssegkeetsfiltratiouns- a Separatiounstechnologie. Wiley-VCH.
3. Cheremisinoff, NP (1998). Flëssegkeetsfiltratioun, 2. Oplo. Butterworth-Heinemann.
4. Tiller, FM a Yeh, CS (1987). "D'Roll vun der Porositéit an der Filtratioun: XII. Filtratioun mat Sedimentatioun." AIChE Journal, 33(8), 1241-1256.
5. Tarleton, ES a Wakeman, RJ (2007). Feststoff-/Flëssegkeetstrening: Auswiel vun Ausrüstung a Prozessdesign. Elsevier Advanced Technology.
6. Wakeman, RJ an Tarleton, ES (2005). Feststoff-/Flëssegkeetstrening: Prinzipie vun der industrieller Filtratioun. Elsevier Science.
jéng
Jingjin gouf 1988 gegrënnt a spezialiséiert sech op Filterpressen a Léisunge fir d'Trennung vu Flëssegkeeten a Feststoffer. D'Firma bedreift iwwer 130 Länner weltwäit a setzt Standarden an der chinesescher Filterpressenindustrie.
Kritt de Guide fir de Filterpress
Gitt Är E-Mail-Adress an fir technesch Hëllef fir d'Filter Press.
Recommandéierte Blog
Wat ass eng Membranplattefilterpress a wéi funktionéiert se? E komplette Guide
Wéi global EPC-Firmen d'Beschaffung vu Filterpressen a China verwalten?
Erklärung vun der Maschegréisst a Spezifikatioune vum Filterpressduch
China Schraubenentwässerungsmaschinne fir asiatesch Infrastrukturprojeten